


Mantenimiento Preventivo de Máquinas de Sacos de Papel: un Plan que Realmente Previene Paradas
Un plan de mantenimiento preventivo vale tanto como el fallo que evita antes de que ocurra. La mayoría de las paradas en una máquina de sacos de papel no vienen de una avería catastrófica. Vienen de una deriva lenta: una tensión que se sale de calibración, una boquilla de cola parcialmente obstruida, un sensor que se desvía unos grados, hasta que en un turno la línea se detiene y nadie puede decir exactamente cuándo empezó el problema. Un plan construido alrededor de ese patrón se ve distinto de un calendario de mantenimiento genérico copiado de un manual.
Esto no es un llamado a hacer más mantenimiento. Es un argumento a favor de hacer el mantenimiento correcto en el intervalo correcto, en los sistemas que realmente causan paradas, y de medir las dos cifras que indican si el plan está funcionando. Esto se desprende directamente de las preguntas de capacidad que planteamos en nuestras perspectivas para 2027: una línea que funciona por encima del 85% de su capacidad alcanzable no tiene margen para paradas imprevistas, lo que convierte al plan de mantenimiento en lo único que se interpone entre una cartera de pedidos llena y una entrega perdida.
El mantenimiento es una decisión de capacidad, no solo técnica
La respuesta corta: cada hora de parada imprevista es capacidad que ya ha vendido y no puede entregar. El mantenimiento preventivo no es un centro de coste que compite con la producción, es lo que protege la cifra de utilización sobre la que se basa su plan de capacidad.
El ISO/TC 251, el comité técnico internacional para la gestión de activos, lo plantea con precisión: el mantenimiento no es una función independiente que deba minimizarse, es una palanca para maximizar el valor que un activo devuelve durante toda su vida útil. Para un transformador, esto replantea la conversación sobre el presupuesto de mantenimiento. La pregunta no es cuánto podemos gastar lo menos posible en mantenimiento, sino qué nivel de parada imprevista puede realmente absorber el negocio, y qué cuesta evitarlo frente a esa cifra.
La misma lógica que se aplica a la eficacia global de los equipos se aplica aquí: la producción real de una máquina es la velocidad nominal menos cada parada, planificada e imprevista, y las paradas imprevistas son exactamente lo que un plan de mantenimiento existe para eliminar. Un transformador que funciona cerca de su capacidad no puede absorber la misma parada imprevista que uno que funciona al 60%, porque no hay un turno de margen para recuperar la producción perdida.
Mantenimiento preventivo en cuatro niveles, no en un solo calendario
La respuesta corta: el mantenimiento preventivo eficaz se divide en cuatro niveles según la frecuencia, no en una única lista de comprobación mensual genérica. Cada nivel detecta una clase de fallo distinta, y saltarse un nivel no ahorra tiempo, traslada el coste a una parada imprevista posterior.
EN 13306, la norma europea de terminología de mantenimiento, distingue el mantenimiento preventivo, realizado a intervalos predeterminados o según criterios establecidos para reducir la probabilidad de fallo, del mantenimiento correctivo que se realiza después de una avería. Los cuatro niveles siguientes son la parte preventiva de esa distinción, ordenados según la frecuencia de cada control.
| Nivel | Quién lo realiza | Qué detecta |
|---|---|---|
| Por turno | Operador, en el cambio de formato o al inicio del turno | Desviación visual y sonora: ruido inusual, consistencia del cordón de cola, aspecto del sellado, desgaste evidente |
| Semanal | Operador o técnico de línea | Comprobaciones de calibración de tensión, puntos de lubricación, limpieza de sensores, comprobación puntual del filo de las cuchillas |
| Mensual | Técnico de mantenimiento | Desgaste de correas y cadenas, conexiones eléctricas, limpieza profunda del sistema de cola, verificación de alineación |
| Anual o por horas de funcionamiento | Técnico, a menudo con apoyo del fabricante | Sustitución de rodamientos según programa en lugar de tras el fallo, inspección completa del sistema de transmisión, calibración del sistema de control |
El nivel por turno es el que más se salta bajo presión de plazos, y es el que detecta problemas mientras todavía son baratos de corregir. Un operador que comprueba la consistencia del cordón de cola en cada cambio de formato detecta una boquilla parcialmente obstruida antes de que produzca una hora de sacos defectuosos, no después.
Los cinco sistemas que causan la mayoría de las paradas imprevistas
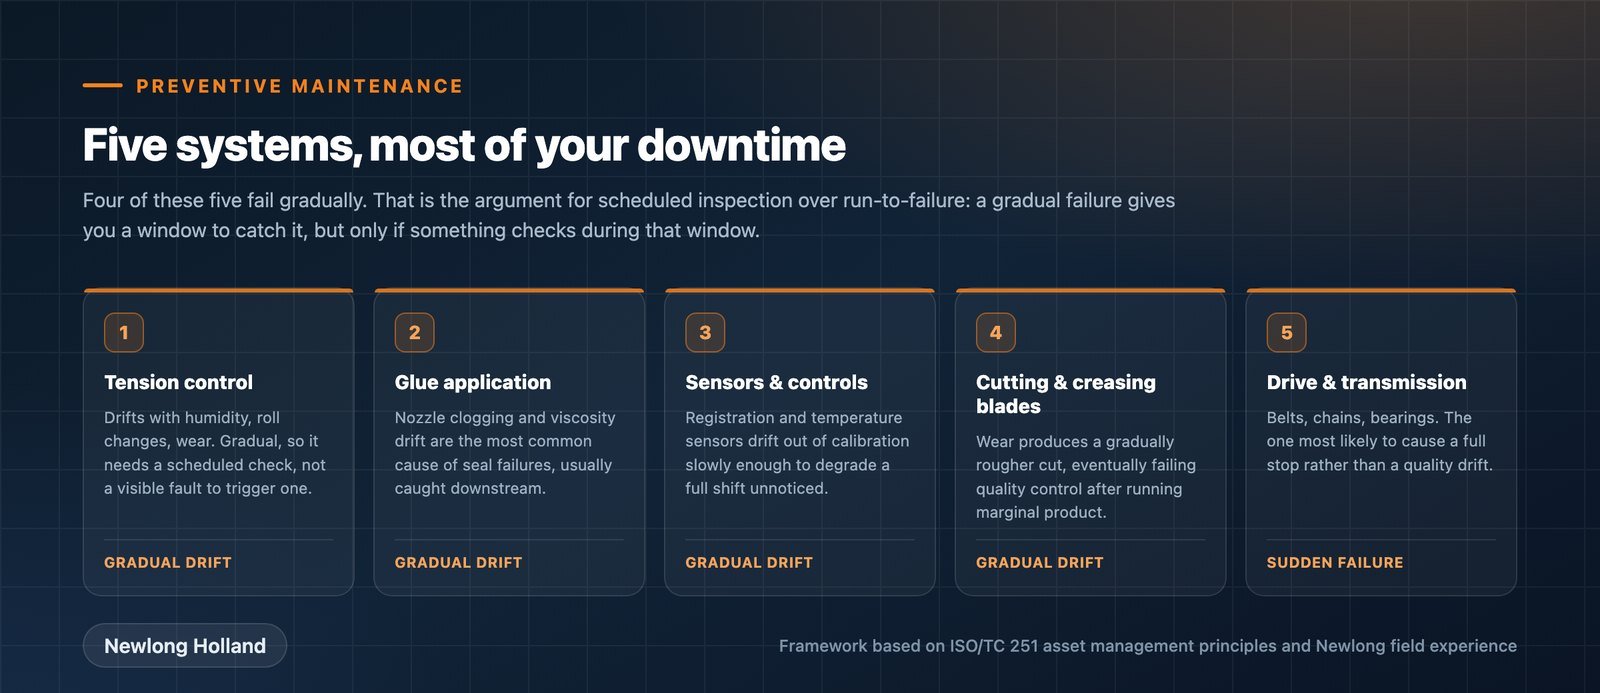
La respuesta corta: un pequeño número de sistemas explica la mayoría de las paradas en una línea de fabricación o ensacado. Ponderar su mantenimiento preventivo hacia estos cinco aporta más prevención de paradas por hora de mantenimiento que repartir el esfuerzo uniformemente por toda la máquina.
| Sistema | Patrón de fallo típico | Qué detecta la inspección planificada |
|---|---|---|
| Control de tensión | Deriva gradual con la humedad, cambios de rollo, desgaste de componentes | Tensión fuera de especificación antes de que produzca sacos arrugados o mal alineados |
| Aplicación de cola | Obstrucción de boquilla, deriva de viscosidad, desgaste de bomba | Sellados débiles o inconsistentes antes de que un lote falle más adelante en el proceso |
| Sensores y controles | Deriva lenta de calibración, contaminación de sensores ópticos | Errores de registro y temperatura antes de que la calidad se degrade durante todo un turno |
| Cuchillas de corte y hendido | Desafilado gradual, no fallo repentino | Un corte tosco o un hendido débil antes de que no supere el control de calidad |
| Transmisión y accionamiento | Desgaste de rodamientos y correas, a menudo fallo repentino tras el desgaste | Paradas completas, mediante sustitución según un programa de horas de funcionamiento en lugar de esperar al fallo |
- Control de tensión. La tensión del papel se desvía con la humedad, los cambios de rollo y el desgaste de los componentes de tensado. La desviación es gradual, precisamente por eso necesita una comprobación planificada en lugar de esperar un fallo visible.
- Aplicación de cola. La obstrucción de boquillas, la deriva de viscosidad y el desgaste de bombas son las causas más comunes de fallos de sellado, y estos suelen detectarse más adelante en el proceso, cuando el material ya se ha consumido.
- Sensores y controles. Los sensores de registro, los sensores de temperatura en las estaciones de sellado y los sensores de conteo se desvían de la calibración con la lentitud suficiente para que la producción se degrade durante un turno completo antes de que alguien lo note.
- Cuchillas de corte y hendido. El desgaste de las cuchillas no falla de repente, produce un corte o hendido gradualmente más tosco que finalmente no supera el control de calidad, momento en el que ha estado produciendo producto marginal durante más tiempo del que nadie se dio cuenta.
- Transmisión y accionamiento. Correas, cadenas y rodamientos son los componentes con más probabilidad de causar una parada completa en lugar de una deriva de calidad, por eso pertenecen a un programa de sustitución por horas de funcionamiento en lugar de un enfoque de operar hasta el fallo.
Cuatro de estos cinco fallan gradualmente. Ese es el argumento práctico a favor de la inspección planificada frente a la reparación reactiva: un fallo gradual le da una ventana para detectarlo antes de que se convierta en una parada, pero solo si algo comprueba realmente durante esa ventana.
Las dos cifras que indican si el plan está funcionando
La respuesta corta: siga el tiempo medio entre fallos y el tiempo medio de reparación. Juntas indican si su mantenimiento preventivo está realmente previniendo fallos, y si su equipo puede recuperarse rápido cuando ocurre uno de todos modos.
El tiempo medio entre fallos, MTBF, es el tiempo medio de funcionamiento entre paradas imprevistas. Si aumenta en trimestres sucesivos, su mantenimiento preventivo funciona. Si se mantiene plano o cae a pesar de seguir un plan de mantenimiento, o bien el plan apunta a los sistemas equivocados o los intervalos necesitan ajustarse. El tiempo medio de reparación, MTTR, es cuánto tarda realmente en resolverse una parada imprevista. Un MTTR alto suele apuntar a un problema de repuestos o documentación más que a un problema de mantenimiento: la solución se conoce, pero la pieza o el procedimiento no estaban listos cuando se necesitaron.
Ambas cifras importan más allá de su propia operación. Al especificar una máquina nueva, los datos históricos de MTBF y MTTR de un proveedor en equipos comparables son una pregunta mucho más útil que una afirmación general de fiabilidad, y sus propias cifras son la línea base que busca mejorar con la próxima compra.
Qué mantener en existencias y qué pedir bajo demanda
La respuesta corta: mantenga en existencias las piezas cuyo fallo detiene toda la línea y cuyo plazo de entrega supera la parada que puede absorber. Pida todo lo demás según un programa de sustitución conocido en lugar de inmovilizar capital en inventario que quizá nunca use.
- En existencias en planta: las correas, juntas, boquillas de cola y sensores específicos de su máquina, piezas de desgaste con vida útil corta respecto a su calendario de producción, y cualquier pieza cuyo plazo de entrega del proveedor supere su parada aceptable.
- Pedir según programa: rodamientos y componentes de transmisión próximos a sustitución por horas de funcionamiento, donde conoce la fecha con meses de antelación y puede pedir para que llegue justo antes.
- Pedir bajo demanda: grandes componentes estructurales con tasas de fallo muy bajas, donde mantener existencias inmoviliza capital frente a un riesgo que un programa de inspección por horas de funcionamiento debería detectar mucho antes del fallo.
El error que vemos con más frecuencia es el inverso: capital inmovilizado en repuestos estructurales de rotación lenta, mientras los consumibles de desgaste rápido que realmente causan la mayoría de las paradas, boquillas de cola, sensores, juntas, escasean porque nadie siguió el consumo frente al calendario de mantenimiento.
Cuándo el mantenimiento se convierte en una decisión de sustitución
La respuesta corta: si el MTBF ha caído durante varios trimestres consecutivos a pesar de seguir correctamente el plan de mantenimiento, y el coste de reparación por incidente va en aumento, ha superado el punto en el que más mantenimiento resuelve el problema subyacente.
Una máquina que necesita cada vez más horas de mantenimiento para mantener la misma producción le está diciendo algo que un plan de mantenimiento por sí solo no puede resolver: los componentes subyacentes se desgastan más rápido de lo que pueden restaurarse. En ese punto, la pregunta pasa de cómo mantener esta línea a si el caso de inversión para una segunda línea o una línea de sustitución, el que expusimos en nuestra guía sobre cuándo y cómo añadir una segunda máquina, ha pasado de ser una decisión de crecimiento a una decisión de fiabilidad. El análisis financiero es el mismo en ambos casos: compare el coste total de continuar con el mantenimiento frente al coste de nueva capacidad.
Preguntas frecuentes
¿Qué es el mantenimiento preventivo para una máquina de sacos de papel?
Es la inspección y el servicio planificados realizados antes de que un componente falle, en lugar de la reparación tras una avería. Suele abarcar cuatro niveles de frecuencia: comprobaciones del operador por turno, comprobaciones técnicas semanales, servicio más profundo mensual, e inspección mayor anual o basada en horas de funcionamiento.
¿Con qué frecuencia debe revisarse una máquina de sacos de papel?
No existe un intervalo único aplicable a todas las máquinas. La frecuencia correcta depende del equipo concreto, los tipos de papel utilizados y el ciclo de trabajo, y debe seguir la documentación del fabricante y su propio registro de horas de funcionamiento. Lo que sí se generaliza es la estructura: niveles por turno, semanal, mensual y anual, cada uno detectando una clase de fallo distinta.
¿Qué causa la mayoría de las paradas imprevistas en una línea de fabricación de sacos?
En la mayoría de las operaciones, cinco sistemas explican la mayoría de las paradas: control de tensión, aplicación de cola, sensores y controles, cuchillas de corte y hendido, y el sistema de transmisión. Cuatro de estos cinco fallan gradualmente, por lo que la inspección planificada los detecta antes de que se conviertan en una parada completa.
¿Qué es el MTBF y por qué importa?
El tiempo medio entre fallos es el tiempo medio de funcionamiento entre paradas imprevistas. Seguirlo en trimestres sucesivos indica si su programa de mantenimiento preventivo está realmente reduciendo los fallos. Un MTBF creciente significa que el programa funciona; uno plano o decreciente significa que hay que ajustar intervalos o sistemas objetivo.
¿Qué es el MTTR y por qué importa?
El tiempo medio de reparación es cuánto tarda en resolverse una parada imprevista una vez que ocurre. Un MTTR alto suele apuntar a un problema de disponibilidad de repuestos o una carencia de documentación más que a un problema de planificación del mantenimiento, ya que la solución en sí suele conocerse de antemano.
¿Qué repuestos deben mantenerse en existencias en planta?
Consumibles de desgaste rápido específicos de su máquina, como boquillas de cola, juntas y sensores, y cualquier pieza cuyo plazo de entrega del proveedor supere la parada que su operación puede absorber. Los componentes estructurales de desgaste lento suelen ser mejor pedidos según un programa conocido de sustitución por horas de funcionamiento que mantenidos como existencias permanentes.
¿Pueden los operadores realizar el mantenimiento preventivo, o hace falta un técnico?
Ambos tienen un papel. Las comprobaciones por turno, la detección visual y sonora de desviaciones, suelen ser realizadas por operadores como parte de la rutina de cambio de formato. Los niveles semanal y mensual suelen requerir un técnico de línea formado, y la inspección mayor anual suele beneficiarse del apoyo del fabricante, especialmente en trabajos relevantes para la garantía.
¿Cómo se relaciona el mantenimiento preventivo con la eficacia global de los equipos?
El OEE mide la producción real frente a la velocidad nominal una vez contabilizada cada parada, planificada e imprevista. El mantenimiento preventivo es la principal palanca para reducir específicamente las paradas imprevistas, que suelen ser la categoría de pérdida más grande y más controlable en un desglose de OEE.
¿Merece la pena el mantenimiento preventivo si la línea no funciona cerca de su capacidad?
Sí, aunque la urgencia difiere. Una línea con capacidad de reserva puede absorber una parada imprevista añadiendo un turno extra o ampliando una tirada. Una línea cerca de su capacidad no puede, porque no hay margen para recuperar la producción perdida. La disciplina de mantenimiento debe existir de todos modos; el coste de saltársela es simplemente mayor en una línea a plena carga.
¿Cuándo se convierte un problema de mantenimiento en una decisión de sustitución?
Cuando el tiempo medio entre fallos ha caído durante varios trimestres consecutivos a pesar de seguir correctamente el plan de mantenimiento, y el coste por incidente de reparación va en aumento. Ese patrón indica que los componentes subyacentes se desgastan más rápido de lo que el mantenimiento puede restaurarlos, lo que desplaza la pregunta del servicio a la economía de la sustitución.
¿El cambio del PPWR hacia el papel monomaterial modifica los requisitos de mantenimiento?
Puede hacerlo. El material monomaterial estucado se comporta de forma distinta bajo tensión y calor que el kraft sin estucar, lo que significa que el control de tensión y las comprobaciones de temperatura en las estaciones de sellado merecen mayor atención cuando una línea cambia de construcción. Tratamos el comportamiento del papel en nuestra guía sobre envase de papel monomaterial y clases de reciclabilidad del PPWR.
¿Quién debe establecer el plan de mantenimiento de una máquina nueva?
Empiece por la documentación del fabricante, luego ajuste los intervalos según su propio registro de horas de funcionamiento y la tendencia de MTBF una vez que tenga historial operativo. Un plan copiado de otra máquina o de otro tipo de papel es un punto de partida, no un plan terminado.
Construir el plan a partir de sus propios datos de fallo
Un plan de mantenimiento copiado de un manual es un punto de partida. Un plan de mantenimiento construido a partir de su propia tendencia de MTBF y MTTR, más orientado hacia los cinco sistemas que realmente causan sus paradas, es el que protege la capacidad que ya ha vendido.
Newlong fabrica desde 1941 equipos para fabricar, coser y llenar sacos. Desde Schiphol-Rijk, Newlong Holland suministra a los transformadores europeos máquinas, repuestos y servicio. Las preguntas de esta guía son las que nuestro equipo de mantenimiento y asistencia trabaja con los transformadores: qué piezas tener en stock, qué intervalos acortar y qué controles requieren un técnico en lugar de un operario.
Si está poniendo en marcha una línea nueva o quiere una segunda opinión sobre hacia dónde va su esfuerzo actual de mantenimiento, nuestro equipo puede revisar su historial de fallos frente a los sistemas hacia los que debería orientarse. Póngase en contacto y partiremos de sus propios datos de parada.