


Maintenance Préventive des Machines à Sacs en Papier : un Plan qui Prévient Vraiment les Arrêts
Un plan de maintenance préventive ne vaut que par la panne qu’il empêche avant qu’elle ne survienne. La plupart des arrêts sur une machine à sacs en papier ne viennent pas d’une défaillance catastrophique. Ils viennent d’une dérive lente : une tension qui sort peu à peu de calibrage, une buse de colle partiellement bouchée, un capteur qui dévie de quelques degrés, jusqu’à ce qu’un poste la ligne s’arrête sans que personne ne puisse dire exactement quand le problème a commencé. Un plan construit autour de ce schéma ne ressemble pas à un calendrier de maintenance générique recopié d’un manuel.
Il ne s’agit pas d’un appel à faire plus de maintenance. C’est un plaidoyer pour faire la bonne maintenance au bon intervalle, sur les systèmes qui causent réellement l’arrêt, et pour mesurer les deux chiffres qui indiquent si le plan fonctionne. Cela découle directement des questions de capacité exposées dans nos perspectives 2027 : une ligne tournant au-delà de 85% de sa capacité atteignable n’a aucune marge pour les arrêts imprévus, ce qui fait du plan de maintenance ce qui se tient entre un carnet de commandes plein et une livraison manquée.
La maintenance est une décision de capacité, pas seulement technique
La réponse courte : chaque heure d’arrêt imprévu est de la capacité déjà vendue et non livrée. La maintenance préventive n’est pas un centre de coût en concurrence avec la production, elle protège le taux d’utilisation sur lequel repose votre plan de capacité.
L’ISO/TC 251, le comité technique international pour la gestion des actifs, le formule précisément : la maintenance n’est pas une fonction autonome à minimiser, c’est un levier pour maximiser la valeur qu’un actif restitue sur toute sa durée de vie utile. Pour un transformateur, cela recadre la discussion sur le budget de maintenance. La question n’est pas combien dépenser le moins possible en maintenance, mais quel niveau d’arrêt imprévu l’entreprise peut réellement absorber, et ce que coûte sa prévention au regard de ce chiffre.
La même logique qui s’applique au rendement global des équipements s’applique ici : la production réelle d’une machine est la vitesse nominale moins chaque arrêt, planifié et imprévu, et les arrêts imprévus sont précisément ce qu’un plan de maintenance existe pour éliminer. Un transformateur tournant près de sa capacité ne peut pas absorber le même arrêt imprévu qu’un autre tournant à 60%, car il n’y a pas de poste de marge pour rattraper la production perdue.
La maintenance préventive en quatre niveaux, pas un seul calendrier
La réponse courte : une maintenance préventive efficace se divise en quatre niveaux selon la fréquence, pas une seule checklist mensuelle générique. Chaque niveau capte une classe de défaillance différente, et sauter un niveau ne fait pas gagner de temps, cela déplace le coût vers un arrêt imprévu ultérieur.
EN 13306, la norme européenne de terminologie de la maintenance, distingue la maintenance préventive, exécutée à des intervalles prédéterminés ou selon des critères prescrits pour réduire la probabilité de défaillance, de la maintenance corrective effectuée après une panne. Les quatre niveaux ci-dessous constituent le volet préventif de cette distinction, classés selon la fréquence de chaque contrôle.
| Niveau | Qui l’exécute | Ce qu’il capte |
|---|---|---|
| Par poste | Opérateur, au changement de format ou en début de poste | Dérive visuelle et sonore : bruit inhabituel, consistance du cordon de colle, aspect de la soudure, usure visible |
| Hebdomadaire | Opérateur ou technicien de ligne | Contrôles de calibrage de tension, points de graissage, nettoyage des capteurs, contrôle ponctuel de l’affûtage des lames |
| Mensuel | Technicien de maintenance | Usure des courroies et chaînes, connexions électriques, nettoyage en profondeur du système de colle, vérification d’alignement |
| Annuel ou selon les heures de fonctionnement | Technicien, souvent avec support du fabricant | Remplacement des roulements selon planning plutôt qu’après panne, inspection complète de la transmission, calibrage du système de commande |
Le niveau par poste est celui le plus souvent sauté sous pression de planning, et c’est celui qui capte les problèmes pendant qu’ils sont encore peu coûteux à corriger. Un opérateur qui vérifie la consistance du cordon de colle à chaque changement de format détecte une buse partiellement bouchée avant qu’elle ne produise une heure de sacs défectueux, pas après.
Les cinq systèmes responsables de la plupart des arrêts imprévus
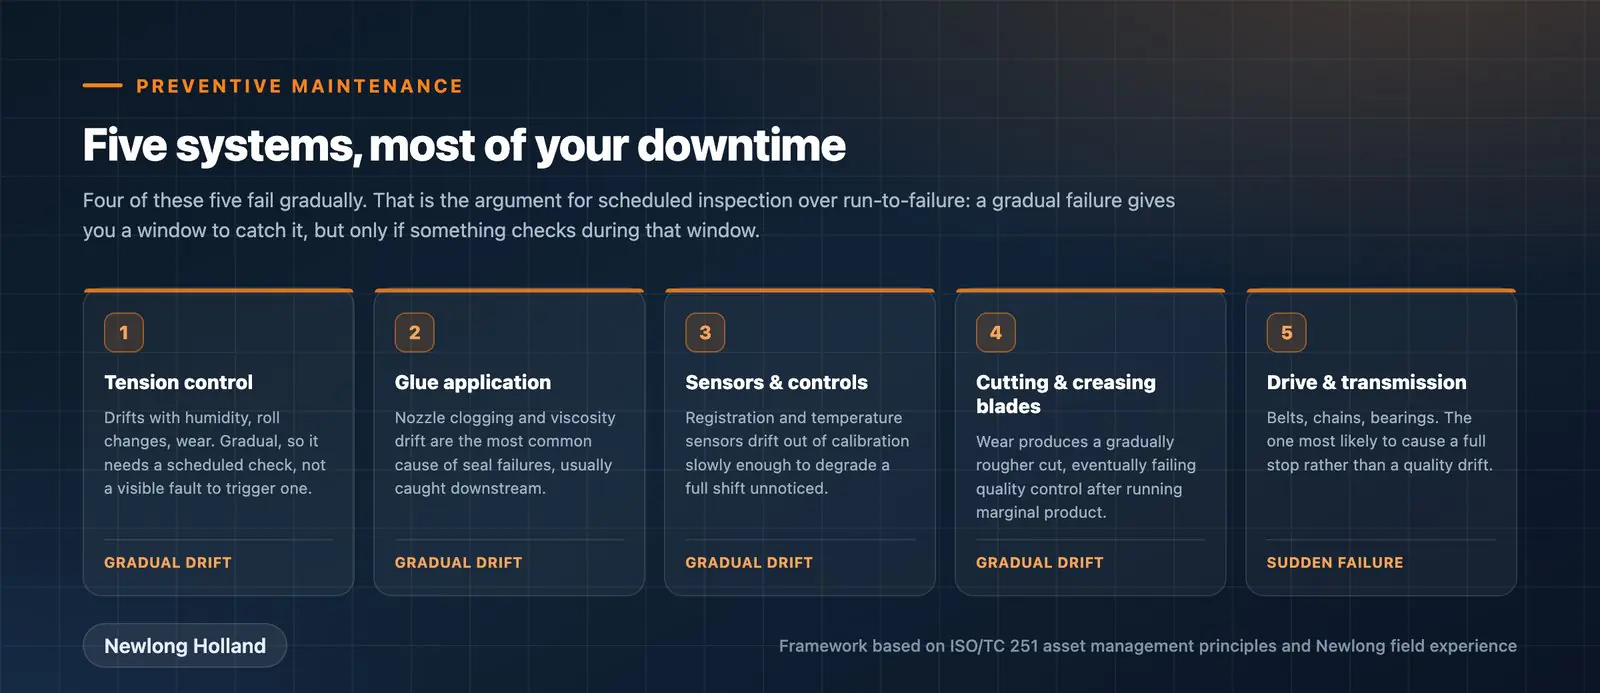
La réponse courte : un petit nombre de systèmes explique la plupart des arrêts sur une ligne de fabrication ou d’ensachage de sacs. Concentrer votre maintenance préventive sur ces cinq apporte plus de prévention d’arrêt par heure de maintenance que de répartir l’effort uniformément sur toute la machine.
| Système | Schéma de défaillance typique | Ce que l’inspection planifiée capte |
|---|---|---|
| Contrôle de tension | Dérive progressive avec l’humidité, les changements de rouleau, l’usure des composants | Une tension hors spécification avant qu’elle ne produise des sacs froissés ou mal alignés |
| Application de colle | Colmatage de buse, dérive de viscosité, usure de pompe | Des soudures faibles ou inconstantes avant qu’un lot n’échoue plus loin dans le process |
| Capteurs et commandes | Dérive de calibrage lente, encrassement des capteurs optiques | Des erreurs de repérage et de température avant que la qualité ne se dégrade sur tout un poste |
| Lames de coupe et de rainurage | Émoussage progressif, pas de défaillance soudaine | Une coupe rugueuse ou une rainure faible avant qu’elle n’échoue au contrôle qualité |
| Transmission et entraînement | Usure des roulements et courroies, souvent une défaillance soudaine une fois usés | Des arrêts complets, en remplaçant selon un planning d’heures de fonctionnement plutôt qu’en attendant la panne |
- Contrôle de tension. La tension du papier dérive avec l’humidité, les changements de rouleau et l’usure des composants de tension. La dérive est progressive, c’est précisément pourquoi elle nécessite un contrôle planifié plutôt que d’attendre un défaut visible.
- Application de colle. Le colmatage des buses, la dérive de viscosité et l’usure des pompes sont les causes les plus courantes de défauts de soudure, généralement détectés en aval, une fois le matériau déjà consommé.
- Capteurs et commandes. Les capteurs de repérage, les capteurs de température des stations de scellage et les capteurs de comptage dérivent hors calibrage assez lentement pour que la production se dégrade tout un poste sans que personne ne s’en aperçoive.
- Lames de coupe et de rainurage. L’usure des lames ne provoque pas de panne soudaine, elle produit une coupe ou une rainure progressivement plus rugueuse qui finit par échouer au contrôle qualité, moment où vous produisez du produit marginal depuis plus longtemps que quiconque ne le réalisait.
- Transmission et entraînement. Courroies, chaînes et roulements sont les composants les plus susceptibles de provoquer un arrêt complet plutôt qu’une dérive de qualité, d’où leur place dans un planning de remplacement selon les heures de fonctionnement plutôt qu’une approche d’exploitation jusqu’à la panne.
Quatre de ces cinq défaillent progressivement. C’est l’argument pratique en faveur de l’inspection planifiée plutôt que de la réparation réactive : une défaillance progressive vous donne une fenêtre pour la détecter avant qu’elle ne devienne un arrêt, mais seulement si quelque chose contrôle réellement pendant cette fenêtre.
Les deux chiffres qui indiquent si le plan fonctionne
La réponse courte : suivez le temps moyen entre pannes et le temps moyen de réparation. Ensemble, ils indiquent si votre maintenance préventive prévient effectivement les pannes, et si votre équipe peut se rétablir rapidement quand une panne survient malgré tout.
Le temps moyen entre pannes, MTBF, est la durée moyenne de fonctionnement entre deux arrêts imprévus. S’il augmente sur des trimestres successifs, votre maintenance préventive fonctionne. S’il stagne ou baisse malgré un plan de maintenance suivi, soit le plan cible les mauvais systèmes, soit les intervalles doivent être resserrés. Le temps moyen de réparation, MTTR, est le temps réellement nécessaire pour résoudre un arrêt imprévu une fois survenu. Un MTTR élevé pointe généralement vers un problème de pièces détachées ou de documentation plutôt qu’un problème de maintenance : la solution est connue, mais la pièce ou la procédure n’était pas prête au moment voulu.
Ces deux chiffres comptent aussi au-delà de votre propre exploitation. Lorsque vous spécifiez une nouvelle machine, les données historiques de MTBF et MTTR d’un fournisseur sur des équipements comparables constituent une question bien plus utile qu’une affirmation générale de fiabilité, et vos propres chiffres sont la base que vous cherchez à améliorer lors du prochain achat.
Ce qu’il faut garder en stock, et ce qu’il faut commander à la demande
La réponse courte : stockez les pièces dont la défaillance arrête toute la ligne et dont le délai de livraison dépasse l’arrêt que vous pouvez absorber. Commandez tout le reste selon un planning de remplacement connu plutôt que d’immobiliser du capital dans un stock que vous n’utiliserez peut-être jamais.
- À stocker sur site : les courroies, joints, buses de colle et capteurs spécifiques à votre machine, les pièces d’usure à courte durée de vie par rapport à votre calendrier de production, et tout ce dont le délai fournisseur dépasse votre arrêt acceptable.
- À commander selon un planning : les roulements et composants de transmission prévus pour un remplacement selon les heures de fonctionnement, où vous connaissez la date des mois à l’avance et pouvez commander pour arriver juste avant.
- À commander à la demande : les grands composants structurels à très faible taux de défaillance, où maintenir un stock immobilise du capital contre un risque qu’un programme d’inspection selon les heures de fonctionnement devrait détecter bien avant la panne.
L’erreur que nous observons le plus souvent est l’inverse de cela : du capital immobilisé dans des pièces structurelles à rotation lente, tandis que les consommables à usure rapide qui causent réellement la plupart des arrêts, buses de colle, capteurs, joints, viennent à manquer parce que personne n’a suivi la consommation par rapport au calendrier de maintenance.
Quand la maintenance devient une décision de remplacement
La réponse courte : si le MTBF a diminué sur plusieurs trimestres consécutifs malgré un plan de maintenance correctement suivi, et que le coût de réparation par incident augmente, vous avez dépassé le point où plus de maintenance résout le problème sous-jacent.
Une machine qui nécessite des heures de maintenance croissantes pour maintenir la même production vous indique quelque chose qu’un plan de maintenance seul ne peut pas résoudre : les composants sous-jacents s’usent plus vite qu’ils ne peuvent être restaurés. À ce stade, la question passe de comment entretenir cette ligne à savoir si le dossier d’investissement pour une deuxième ligne ou une ligne de remplacement, celui exposé dans notre guide sur quand et comment ajouter une deuxième machine, est passé d’une décision de croissance à une décision de fiabilité. L’analyse financière reste la même dans les deux cas : comparez le coût complet de la poursuite de la maintenance au coût d’une nouvelle capacité.
Questions fréquentes
Qu’est-ce que la maintenance préventive pour une machine à sacs en papier ?
C’est une inspection et un entretien planifiés effectués avant qu’un composant ne tombe en panne, plutôt qu’une réparation après une défaillance. Elle s’étend généralement sur quatre niveaux de fréquence : contrôles de l’opérateur par poste, contrôles techniques hebdomadaires, entretien mensuel plus approfondi, et inspection majeure annuelle ou selon les heures de fonctionnement.
À quelle fréquence une machine à sacs en papier doit-elle être entretenue ?
Il n’existe pas d’intervalle unique valable pour chaque machine. La bonne fréquence dépend de l’équipement précis, des sortes de papier utilisées et du cycle de charge, et doit suivre la documentation du fabricant et votre propre journal d’heures de fonctionnement. Ce qui se généralise, c’est la structure : niveaux par poste, hebdomadaire, mensuel et annuel, chacun captant une classe de défaillance différente.
Qu’est-ce qui cause le plus d’arrêts imprévus sur une ligne de fabrication de sacs ?
Dans la plupart des exploitations, cinq systèmes expliquent la majorité des arrêts : le contrôle de tension, l’application de colle, les capteurs et commandes, les lames de coupe et de rainurage, et le système de transmission. Quatre de ces cinq défaillent progressivement, ce qui explique pourquoi l’inspection planifiée les capte avant qu’ils ne deviennent un arrêt complet.
Qu’est-ce que le MTBF et pourquoi est-il important ?
Le temps moyen entre pannes est la durée moyenne de fonctionnement entre deux arrêts imprévus. Le suivre sur des trimestres successifs indique si votre programme de maintenance préventive réduit réellement les pannes. Un MTBF croissant signifie que le programme fonctionne ; un MTBF stable ou en baisse signifie que les intervalles ou les systèmes ciblés doivent être ajustés.
Qu’est-ce que le MTTR et pourquoi est-il important ?
Le temps moyen de réparation est le temps réellement nécessaire pour résoudre un arrêt imprévu une fois survenu. Un MTTR élevé pointe généralement vers un problème de disponibilité des pièces détachées ou une lacune de documentation plutôt qu’un problème de planification de la maintenance, car la solution elle-même est généralement déjà connue.
Quelles pièces détachées doivent être stockées sur site ?
Les consommables à usure rapide spécifiques à votre machine, comme les buses de colle, joints et capteurs, ainsi que toute pièce dont le délai fournisseur dépasse l’arrêt que votre exploitation peut absorber. Les composants structurels à usure lente sont généralement mieux commandés selon un planning de remplacement connu par heures de fonctionnement que conservés en stock permanent.
Les opérateurs peuvent-ils effectuer la maintenance préventive, ou faut-il un technicien ?
Les deux ont un rôle. Les contrôles par poste, la détection visuelle et sonore de dérive, sont généralement effectués par les opérateurs dans le cadre de la routine de changement de format. Les niveaux hebdomadaire et mensuel nécessitent généralement un technicien de ligne formé, et l’inspection majeure annuelle bénéficie souvent d’un support du fabricant, notamment pour les travaux relevant de la garantie.
Comment la maintenance préventive s’articule-t-elle avec le rendement global des équipements ?
Le TRS mesure la production réelle par rapport à la vitesse nominale une fois chaque arrêt, planifié et imprévu, pris en compte. La maintenance préventive est le levier principal pour réduire spécifiquement les arrêts imprévus, généralement la catégorie de perte la plus importante et la plus maîtrisable dans une décomposition du TRS.
La maintenance préventive vaut-elle le coût si la ligne ne tourne pas près de sa capacité ?
Oui, même si l’urgence diffère. Une ligne disposant de capacité de réserve peut absorber un arrêt imprévu en ajoutant un poste ou en prolongeant une série. Une ligne proche de sa capacité ne le peut pas, faute de marge pour rattraper la production perdue. La discipline de maintenance doit exister dans tous les cas ; le coût de son abandon est simplement plus élevé sur une ligne pleinement chargée.
Quand un problème de maintenance devient-il une décision de remplacement ?
Lorsque le temps moyen entre pannes a diminué sur plusieurs trimestres consécutifs malgré un plan de maintenance correctement suivi, et que le coût par incident de réparation augmente. Ce schéma indique que les composants sous-jacents s’usent plus vite que la maintenance ne peut les restaurer, ce qui fait passer la question de l’entretien à l’économie du remplacement.
Le passage au papier monomatériau sous PPWR change-t-il les besoins de maintenance ?
Cela peut être le cas. Le papier monomatériau couché se comporte différemment sous tension et chaleur que le kraft non couché, ce qui signifie que le contrôle de tension et les vérifications de température des stations de scellage méritent une attention accrue lorsqu’une ligne change de construction. Nous avons traité le comportement du papier dans notre guide sur l’emballage papier monomatériau et les classes de recyclabilité PPWR.
Qui doit établir le plan de maintenance d’une nouvelle machine ?
Commencez par la documentation du fabricant, puis ajustez les intervalles selon votre propre journal d’heures de fonctionnement et la tendance du MTBF une fois que vous disposez d’un historique d’exploitation. Un plan copié d’une autre machine ou d’une autre sorte de papier est un point de départ, pas un plan achevé.
Construire le plan autour de vos propres données de défaillance
Un plan de maintenance copié d’un manuel est un point de départ. Un plan de maintenance construit à partir de votre propre tendance de MTBF et MTTR, concentré sur les cinq systèmes qui causent réellement vos arrêts, est celui qui protège la capacité que vous avez déjà vendue.
Newlong fabrique depuis 1941 des équipements de fabrication, de couture et d’ensachage de sacs. Depuis Schiphol-Rijk, Newlong Holland fournit aux transformateurs européens des machines, des pièces détachées et du service. Les questions de ce guide sont celles que notre équipe entretien et assistance traite avec les transformateurs : quelles pièces garder en stock, quels intervalles resserrer et quels contrôles demandent un technicien plutôt qu’un opérateur.
Si vous mettez en service une nouvelle ligne ou souhaitez un second avis sur l’orientation de votre effort de maintenance actuel, notre équipe peut examiner votre historique de défaillances au regard des systèmes vers lesquels il devrait être concentré. Contactez-nous et nous partirons de vos propres données d’arrêt.